Artykuł sponsorowany
Od czego naprawdę zależy koszt obróbki wału korbowego i kiedy ma sens
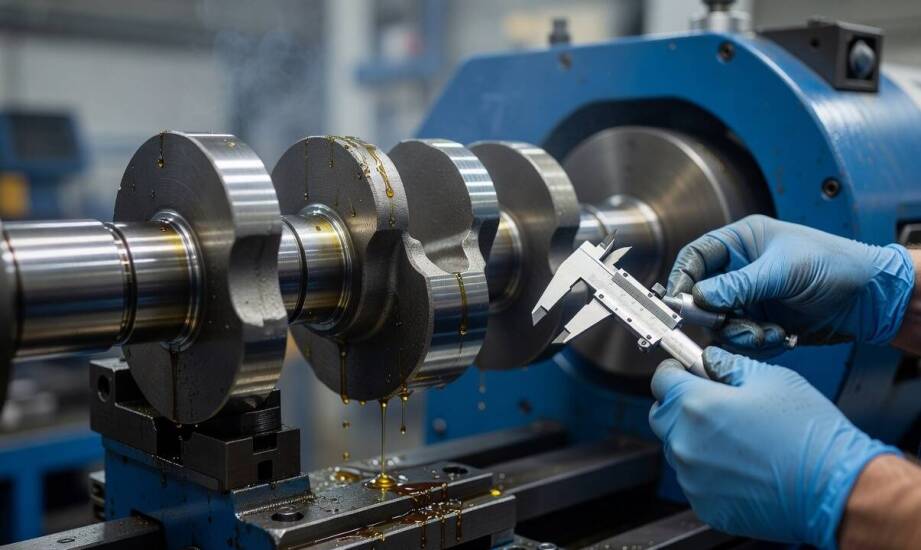
Spadek ciśnienia oleju na rozgrzanym silniku i głuche stukanie z dolnych partii bloku to najczęstsze sygnały świadczące o zużyciu układu korbowo-tłokowego. Właściciel pojazdu otrzymujący wycenę szlifu wału korbowego na poziomie kilkuset złotych często staje przed dylematem, czy nie zaryzykować dalszej jazdy na zużytym elemencie. Dalsza eksploatacja wału z nadmiernym luzem lub owalnością czopów prowadzi do przyspieszonego zużycia panewek oraz silnych wibracji całej jednostki napędowej. W skrajnych przypadkach zignorowanie takich objawów kończy się całkowitym zatarciem silnika, urwaniem korbowodu i zniszczeniem bloku. Zrozumienie poszczególnych etapów pracy warsztatu pozwala lepiej ocenić opłacalność obróbki mechanicznej w porównaniu do zakupu nowej części.
Jakie czynniki decydują o pracochłonności obróbki wału?
Głębokość zużycia czopów głównych i korbowodowych oraz ewentualna konieczność napawania należą do najważniejszych zmiennych kształtujących ostateczny koszt usługi. Gdy wymiary wału po pierwszych pomiarach spadają poniżej skrajnych wartości katalogowych dopuszczonych przez producenta, zakład zajmujący się obróbką musi uzupełnić ubytki materiału. Taki proces wymaga nałożenia nowej warstwy metalu poprzez napawanie przed właściwym szlifowaniem do kolejnego wymiaru naprawczego. Znaczna korekta geometrii wymusza na operatorze wykonanie kilku dodatkowych przejść szlifierskich, co zauważalnie wydłuża czas pracy maszyny.
Typ i przeznaczenie silnika bezpośrednio przekładają się na nakład pracy potrzebny do przywrócenia tolerancji fabrycznych. W przypadku mniejszych silników benzynowych z samochodów osobowych czopy mają niewielkie średnice, a cały proces przebiega stosunkowo szybko i powtarzalnie. Inaczej wygląda sytuacja przy silnikach o dużej pojemności. Jednostki napędowe samochodów ciężarowych, ciągników siodłowych czy ciężkiego sprzętu budowlanego generują ogromne siły skrętne i zginające podczas wielogodzinnej pracy. Obróbka tak masywnych elementów wymusza zastosowanie dużych szlifierek kłowych, solidniejszego podparcia w podtrzymkach oraz zdecydowanie wolniejszego posuwu narzędzia.
Kwestia opłacalności takiego zabiegu zależy w dużej mierze od rynkowej dostępności części zamiennych. Użytkownicy popularnych aut osobowych często mogą zamówić fabrycznie nowy lub używany, ale nominalny wał w akceptowalnej cenie. Z kolei w starszych ciągnikach rolniczych, niszowych maszynach drogowych czy unikalnych pojazdach zabytkowych zakup nowej części bywa wręcz niemożliwy. Regeneracja oryginalnego odlewu stanowi wtedy jedyną dostępną metodę przywrócenia silnika do życia, ratującą właściciela przed koniecznością wymiany całego zespołu napędowego.
Zakres prac pomiarowych i przebieg pełnej regeneracji
Wycena obróbki mechanicznej obejmuje znacznie szerszy zakres czynności niż samo zebranie wierzchniej warstwy metalu przez ściernicę. Przed przystąpieniem do skrawania doświadczony specjalista wykonuje dokładne pomiary wstępne średnic wszystkich czopów za pomocą mikrometru i czujników zegarowych. Procedura ta odbywa się w kilku ściśle określonych przekrojach i płaszczyznach, co pozwala trafnie ocenić stopień owalności, ewentualnej stożkowatości oraz bicia współosiowego całego elementu. Dopiero po analizie tych odchyłek warsztat dobiera odpowiedni nadwymiar łożysk ślizgowych i ustala wymiar docelowy.
Kompletna usługa rzadko kończy się w momencie odsunięcia tarczy szlifierskiej. Po uzyskaniu odpowiedniej średnicy wszystkie współpracujące powierzchnie czopów przechodzą proces mikropolerowania. Zabieg ten wygładza niewidoczne gołym okiem ślady po obróbce zgrubnej, tworząc powierzchnię idealnie dopasowaną do filmu olejowego i zapobiegającą zarysowaniu nowych panewek przy pierwszym uruchomieniu. Niezwykle ważnym etapem jest dynamiczne wyważanie wału, które skutecznie niweluje szkodliwe wibracje przy wysokich prędkościach obrotowych. Z uwagi na wysoką masę elementów i koszty transportu, profesjonalne szlifowanie wałów korbowych w Małopolsce polega na przeprowadzeniu wszystkich tych etapów dla lokalnych przedsiębiorstw bezpośrednio na miejscu w regionie.
Krakowski zakład Mariusz Sikorski "auto-Szlif", działający nieprzerwanie od 1990 roku, realizuje tego typu obróbkę dla silników osobowych, a także jednostek napędowych maszyn rolniczych, widłowych i wozideł technologicznych. Firma dysponuje ciężkim parkiem maszynowym umożliwiającym zachowanie wąskich tolerancji producentów, niezależnie od tego, czy naprawie podlega współczesny silnik wysokoprężny, czy stary motor amerykańskiego oldtimera. Skrupulatne przejście przez proces weryfikacji, szlifowania i polerowania przywraca wałom parametry gwarantujące bezawaryjną pracę przez kolejne dziesiątki tysięcy kilometrów.
Profesjonalna regeneracja uszkodzonego wału pozostaje najbardziej racjonalną opcją naprawczą, gdy koszt całej procedury nie przekracza ceny nowej części o potwierdzonej jakości. Dla posiadaczy wyspecjalizowanego sprzętu budowlanego czy rolniczego odnowienie starego elementu oznacza krótszy czas oczekiwania i szybszy powrót maszyny do pracy i przynoszenia zysków. Jeśli zdiagnozowane zostaną głębokie pęknięcia zmęczeniowe na promieniach przejściowych lub stopień zużycia znacznie przekracza graniczne wymiary naprawcze dla danej konstrukcji, zakład szlifierski zaleci rezygnację z obróbki na rzecz poszukiwań sprawnego zamiennika. Ostateczny kierunek działania zawsze wyznacza fizyczny pomiar odchyłek zestawiony z zaleceniami serwisowymi konkretnej marki silnika.
Kategorie artykułów
Polecane artykuły
Zalety montażu tarasowych systemów przez profesjonalistów
Odporność na ścieranie i zamarzanie — jak wykończenie powierzchni decyduje o trwałości betonowego placu manewrowego
Wpływ terapii Tomatisa na rozwój kreatywności w zajęciach plastycznych